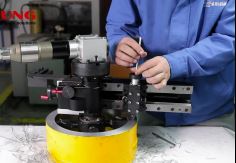
Bärbar flänsbearbetningsmaskin kan delas in i två klämlägen: intern och extern klämma. Extern klämflänsbearbetningsmaskin är generellt för liten flänsbearbetning. Intern klämflänsmaskin kan göra stor fläns.
FDG 610 bärbar flänsvänd maskin Detaljerad driftsvideo
Först och främst bör den inre diametern på flänsen bekräftas, det inre hålets diameter ska mätas med linjal, och lämplig bas och stödben ska väljas.

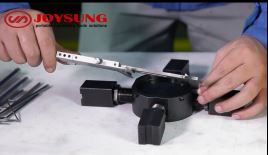
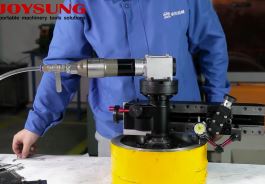
2. För det första är bärbasen för den bärbara flänsbearbetningsmaskinen installerad i flänsens inre hål, och stödbenet fixeras med en skiftnyckel.
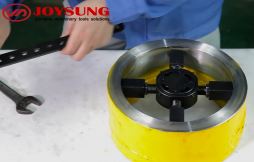

3. Fäst huvudmotorn på stödstolen och skruva huvudmotorn.
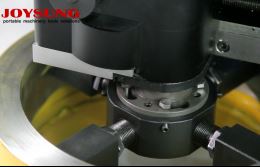

4. Flänsbearbetningsmaskinens och arbetsstyckets parallellitet och mittläge justeras med magnetisk percentilmätare.
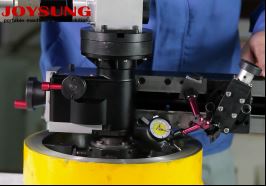
5. Efter justering av den bärbara flänsmaskinens mitt och planhet, förläng verktygsarmen till lämpligt läge för flänsplanet. Det finns fyra låsbultar på baksidan av skärarmen, och fyra låsbultar lossas för att flytta skärarmen.
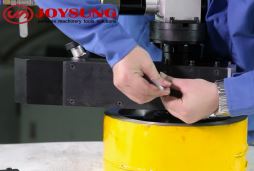

6. Varje bärbar flänsbearbetningsmaskin matningsbox kommer att vara utrustad med automatisk matning från utsidan till insidan och från insidan till utsidan, justerbar växel kan bearbetas plan, stegyta, RTJ tätningstank, vattenledning tätningsyta, förgasare manhole tätningsyta, hydrering reaktor, tryckkärls tätningsyta och andra olika former av flänsar.

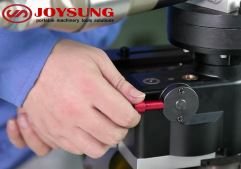
7. Den bärbara flänsändprocessorn kan utföra provbearbetningsplan efter att den har justerats helt. Bearbetningsplanet och tätningsytan måste utrustas med motviktjärn för att säkerställa att maskinen fungerar smidigt. Verktygshållarens topptråd måste dra åt verktyget vid bearbetning. Slutligen utförs efterbehandlingsprocessen med ett skärdjup på 0,2 mm. RTJ-tätningsspår måste bearbetas genom automatisk vertikal matning.